

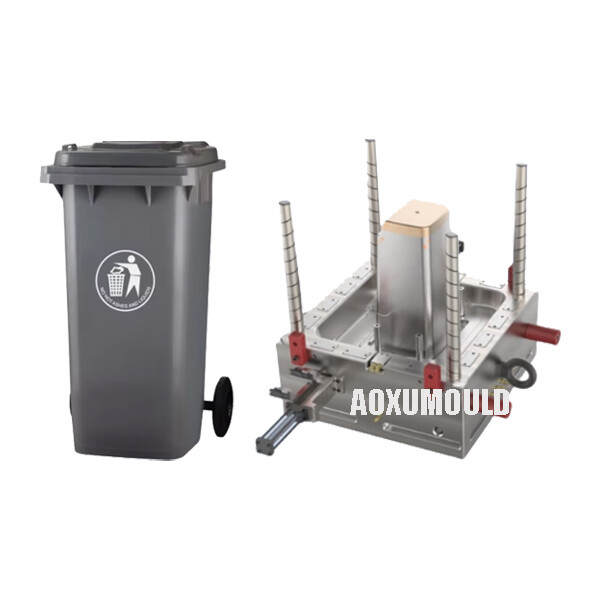
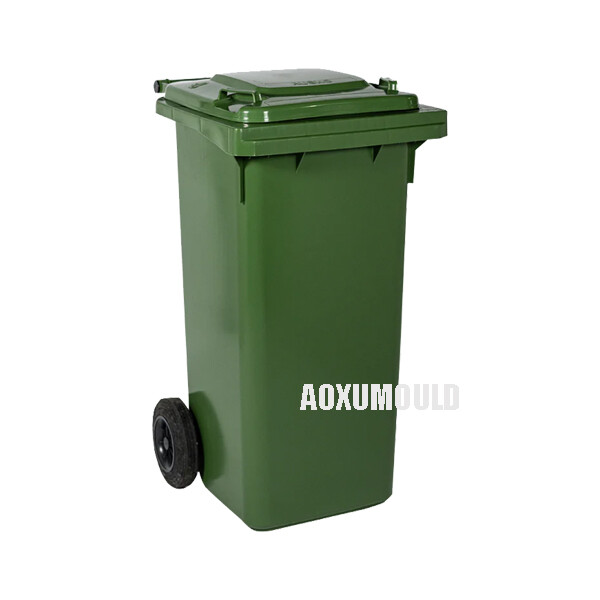
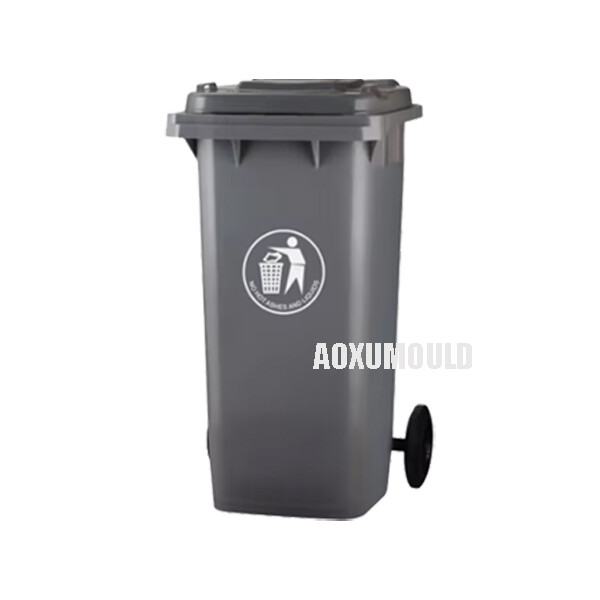
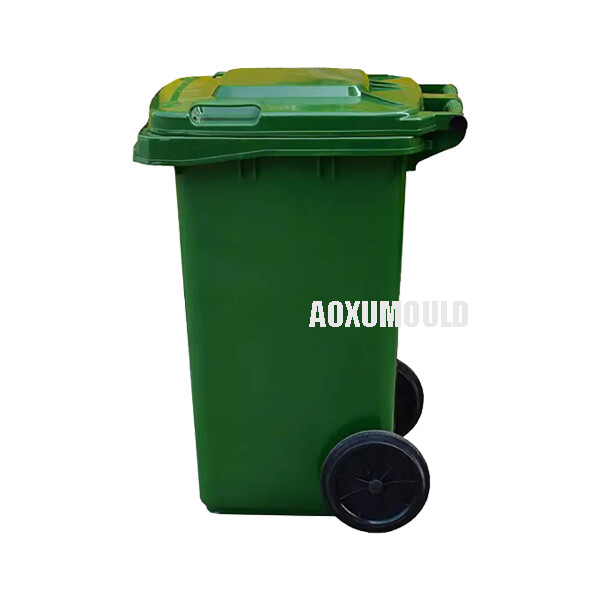
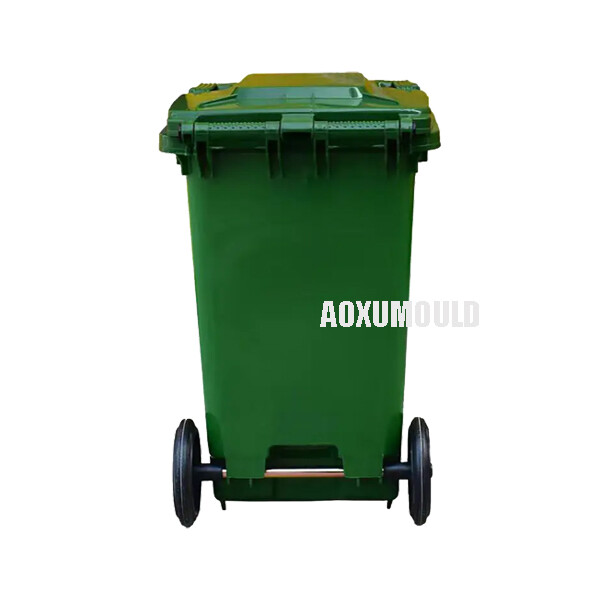
Specifikacije plijesni
|
Naziv kalupa |
Kalup za spremnike za otpad |
|
Proizvodni materijal |
HDPE+UV stabilizator |
|
Veličina proizvoda |
480x530x850mm |
|
Kapacitet proizvoda |
9.4kg |
|
Materijal za kalup za šupljinu i . jezgra |
P20, 718, 2738 |
|
NOS šupljine |
1 šupljina |
|
Sistem ubrizgavanja |
Hladni trkač |
|
Prikladan stroj za ubrizgavanje |
1000T |
|
Veličina kalupa |
680x750x1080mm |
|
Život plijesni |
Više od 300, 000 |
|
T1 Vrijeme |
Nakon što je dizajn dovršen, 55 dana |
Zašto odabrati HDPE+UV stabilizatorski materijal za proizvodnju spremnika za otpads?

1. Superiorna trajnost i otpor utjecaja
HDPE je inherentno tvrd, otporan na pukotine i može izdržati grubo rukovanje, kapi i teški vremenski uvjeti .
UV stabilizatori dodatno povećavaju dugoročnu izdržljivost sprječavajući krhkost od izlaganja suncu .
2. UV otpor (sprječava izblijedjelu i razgradnju)
Bez UV stabilizatora, standardni HDPE može razgraditi, izblijediti i postati krhki kada je izložen sunčevoj svjetlosti .
UV aditivi apsorbiraju ili blokiraju štetne UV zrake, proširujući životni vijek spremnika za 5 - 10+ godina (ovisno o ekspoziciji) .
3. otpor vremena i temperature
Dobro djeluje u ekstremnim temperaturama ({-40 stupanj do 60 stupnjeva / -40 stupanj f do 140 stupnjeva f) .
Otporan na kišu, snijeg i vlagu bez iskrivljenja ili korozije (za razliku od metalnih alternativa) .
4. kemijska i korozijska otpornost
Idealno za teška okruženja (industrijski otpad, kemikalije za čišćenje, kiseline i alkalije) .
Za razliku od metalnih kanti, HDPE neće zahrđati ili korodirati .
5. lagan, a opet jak
Lakše za transport i rukovanje od čeličnih ili betonskih kanti .
Ojačani dizajni rebra u plijesni osiguravaju strukturnu čvrstoću unatoč laganom materijalu .
6. isplativo za masovnu proizvodnju
HDPE je lagan kalup za ubrizgavanje, što omogućava brzu proizvodnju s niskim otpadom .
UV stabilizirane verzije koštaju nešto više od standardnog HDPE, ali dugoročno uštedite novac smanjujući frekvenciju zamjene .
7. ekološki prihvatljiv i recikliran
HDPE je 100% recikliran, podržavajući inicijative održivosti .
UV stabilizirane kante traju duže, smanjujući plastični otpad .
8. prilagodljive boje i završne obrade
UV inhibitori pomažu održavati živost u boji tijekom vremena (bez blijeđenja) .
Teksture kalupa mogu se prilagoditi za površine protiv klizanja ili brendiranje .
>Najbolje aplikacije za HDPE+UV spremnike za otpad:
Kante za smeće na otvorenom i recikliranje (parkovi, ulice, plaže)
Kontejneri za industrijski i kemijski otpad
Obalna područja (otporna na slanu vodu)
Vruća klima (zaštita izloženosti suncu)
Dizajni za proizvod i .

Mjesto za kalupe za kalupe za otpad: ključna razmatranja

Sustav gatiranja u kalupu za ubrizgavanje određuje kako rastopljena plastika teče u šupljinu, utječući na kvalitetu, snagu i izgled konačnog proizvoda . Za kalupe za spremnike otpada, odgovarajuće je rezanje ključno zbog njihove velike veličine i strukturnih zahtjeva .
1. Uobičajene vrste vrata za spremnike za otpad
Ovisno o potrebama dizajna i proizvodnje, koriste se sljedeći sustavi za gatiranje:
A . rubna vrata (bočna vrata)
-Lokacija: uz bok spremnika (obično u blizini gornjeg ili donjeg ruba) .
-Pros:
Jednostavno i isplativo .
Jednostavno obrezivanje (ručno ili automatsko degatiranje) .
-Cons:
Može ostaviti malog svjedoka oznaka .
Nije idealno za vrlo velike spremnike (rizik od oklijevanja protoka) .
B . Vruća vrata za trkače (ventil ili toplinska vrata)
-Lokacija: središte baze ili vrha (za čak i punjenje) .
-Pros:
Nema vrata vrata (bolja estetika) .
Smanjeni materijalni otpad (bez hladnog trkača) .
-Cons:
Viši trošak plijesni .
Zahtijeva preciznu kontrolu temperature .
C . izravna vrata spue (za kante s debelim zidom)
-Lokacija: izravno u sredinu baze spremnika .
-Pros:
Izvrsno za spremnike s debelim zidom (sprečava tragove sudopera) .
Najjači redak zavarivanja (ako postoji) .
-Cons:
Ostavlja veliku oznaku vrata (zahtijeva post-obradu) .
Nije prikladno za kalupe za više stolaka .
D . tunel (podmornice) vrata
-Lokacija: automatsko izrezana vrata na liniji razdvajanja .
-Pros: automatsko degaliranje (dobro za brzu proizvodnju) .
-Cons: ograničeno na manje spremnike (nije idealno za velike kante) .
2. Najbolje lokacije za gatiranje za spremnike za otpad
A . bazno gating (najbolje za strukturni integritet)
Plastika teče prema gore, smanjujući linije zavarivanja .
Minimizira iskrivljenje (jednoliko hlađenje odozdo prema gore) .
-Best za:
Teške kante (debeli zidovi, visoki otpor udara) .
Spremnici na kotačima (treba jaka baza) .
Bočno rezanje (za estetske ili tanke kante)
Manje vidljiva oznaka vrata (ako se postavi u blizini ruba) .
Dobro za kalupe za više stolaka .
-Best za:
Kante za smeće kućanstava .
Dekorativni ili miješani spremnici .
Vrhunska gata (za velike otvore)
Pomaže ravnomjerno ispuniti duboke spremnike .
-Best za:
Visoke, uske kante (poput spremnika za recikliranje) .
Proces proizvodnje kalupa za otpad

1. Dizajn i inženjering
A . Koncept i zahtjevi
Klijent pruža specifikacije (veličina, kapacitet, materijal, posebne značajke poput kotača, poklopca ili ručica) .
Inženjeri analiziraju strukturni integritet, kutove nacrta, debljinu stijenke i mehanizmi izbacivanja .
b . 3 d CAD modeliranje i simulacija
Dizajneri kalupa stvaraju 3D model (koristeći softver poput SolidWorks, AutoCAD ili UG NX) .
Analiza kalupa provjerava li potencijalne nedostatke (prekrivanje, oznake sudopera, zračne zamke) .
C . DFM (Dizajn za proizvodnju)
Osigurava da je dizajn kalupa optimiziran za učinkovitost oblikovanja ubrizgavanja .
Podešavanja napravljena za jednostavnost izbacivanja, kanala za hlađenje i postavljanje vrata .
2. Odabir materijala za kalup
Očvršćeni čelik (P20, H13, S136) - Najbolje za duge proizvodnje (500, 000+ ciklusi) .
Aluminij (7075- t6) - brže hlađenje, dobro za prototipiranje i kratke staze .
Berilijski bakar-koristi se u područjima s visokim toplinom za bolje hlađenje .
3. CNC obrada (jezgra i stvaranje šupljine)
A . gruba obrada
Veliki blokovi čelika/aluminija izrezani su na približne oblike pomoću CNC glodanja, EDM (električna obrada za pražnjenje) ili rezanja žice .
b . Precizna obrada
CNC strojevi velike brzine usavršavaju jezgre kalupa i šupljine na točnost na razini mikrona .
EDM Sinking stvara fine detalje (teksture, logotipi, podrez) .
C . Površina
Poliranje i tekstura (sjajni, mat ili prilagođeni uzorci poput antiklipnih površina) .
Tig zavarivanje (ako su potrebne popravke ili modifikacije) .
4. sklop kalupa i uklapanje
Sustav izbacivanja (igle, rukavi, dizači) instalirani su .
Kanali za hlađenje integrirani su za učinkovito rasipanje topline .
Vodič, čahure i klizači sastavljaju se za gladak rad .
{{0}} Testiranje i pokušaj (T0 uzorak)
Kalup je montiran na stroj za oblikovanje ubrizgavanja .
>Uzorci prvog pucanja provjeravaju se:
-Dimenzionalna točnost (pomoću CMM strojeva) .
- -Površinske nedostatke (oznake sudopera, bljesak, iskrivljenje) .
-Učinkovitost odbacivanja (bez lijepljenja ili deformacija) .
>Podešavanja (ako je potrebno):
-Modificirajte kanale za hlađenje za bolju kontrolu topline .
-Fine-podešavanje veličine vrata za optimalni plastični protok .
Prilagodite silu izbacivanja kako biste spriječili oštećenje dijela .
6. Masovna proizvodnja i kontrola kvalitete
Jednom odobreno, kalup ulazi u proizvodnju pune razmjere .
>Provjere kvalitete uključuju:
-Dimenzionalna konzistencija (svakih 500–1000 ciklusa) .
-Inspekcija nošenja na površini (spriječite bljeskalicu ili burrs) .
-Periodno održavanje (čišćenje, podmazivanje, poliranje) .
7. usluge postprodukcije
Skladištenje kalupa (za buduće narudžbe) .
Popravak i obnova (ako je oštećena nakon duge uporabe) .
Modifikacije (za nadogradnje dizajna) .
KakoOblikovanje posude za otpad?
Komponente plijesni
Čelik od kalupa

Sustav vrućeg trkača

Standardni dijelovi

Paket & . dostava

Povratne informacije kupaca

FAQ
>1. Koje vrste spremnika za otpad mogu proizvoditi vaši kalupi?
Dizajniramo i izrađujemo kalupe za razne posude za otpad, uključujući:
Kante za smeće kućanstva
Recikliranje i sortiranje kanti
Kontejneri za industrijski otpad
Kante za medicinski otpad
Kante s kotačima i slaganjem
>2. Koja se plastika može koristiti u vašim kalupima?
HDPE (polietilen visoke gustoće)-izdržljiv i otporan na udarce
Pp (polipropilen)-kemijski i otporan na toplinu
ABS (akrilonitril butadien stiren) - čvrsti i sjajni završni sloj
>3. Dajete li dizajn i inženjersku podršku?
Apsolutno! Naše usluge uključuju:
3D CAD modeliranje i simulacija
DFM (Dizajn za proizvodnju) analiza
Prototipiranje i testiranje
>4. Koliko je obično potrebno za izradu kalupa za ubrizgavanje spremnika za otpad?
Vrijeme koje je potrebno za proizvodnju kalupa za spremnike za otpad može se razlikovati ovisno o složenosti dizajna i proizvodnim mogućnostima proizvođača . općenito, može potrajati bilo gdje od 55-65 .
>5. Kako mogu zatražiti citat?
Jednostavno pružite:
DIMENZIJE I DIZAJNE DIJELOVE (ako su dostupne)
Prednost materijala
Procijenjeni volumen proizvodnje
Odgovorit ćemo detaljnom citatom u roku od 24 sata .


