

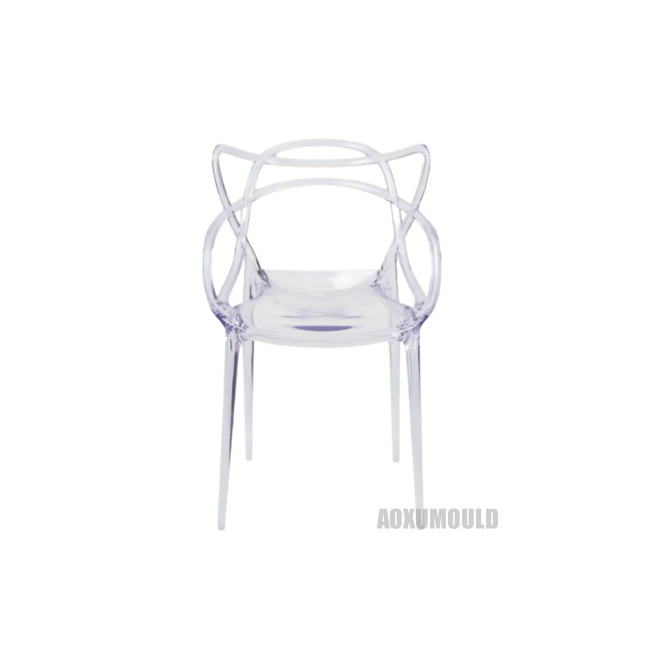
Specifikacije plijesni
|
Naziv kalupa |
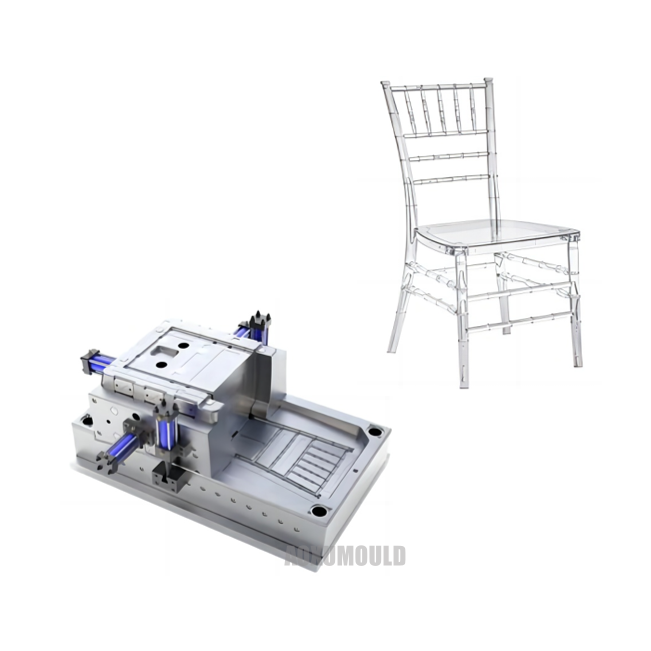
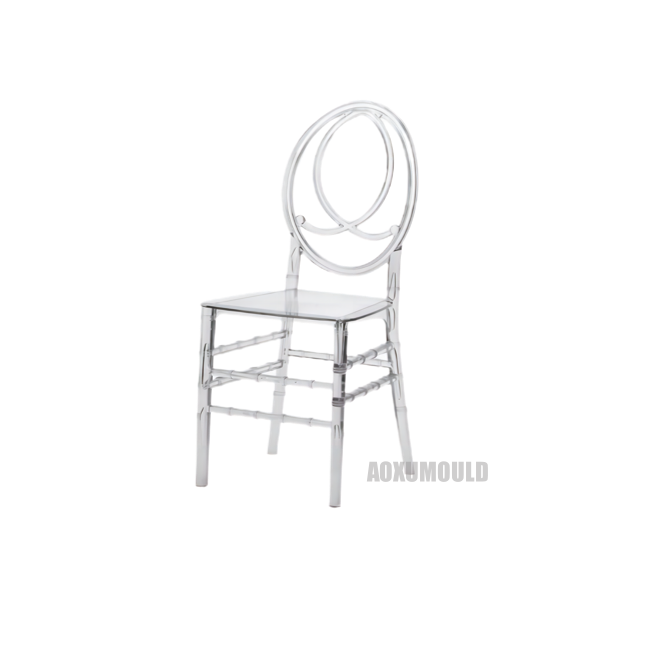
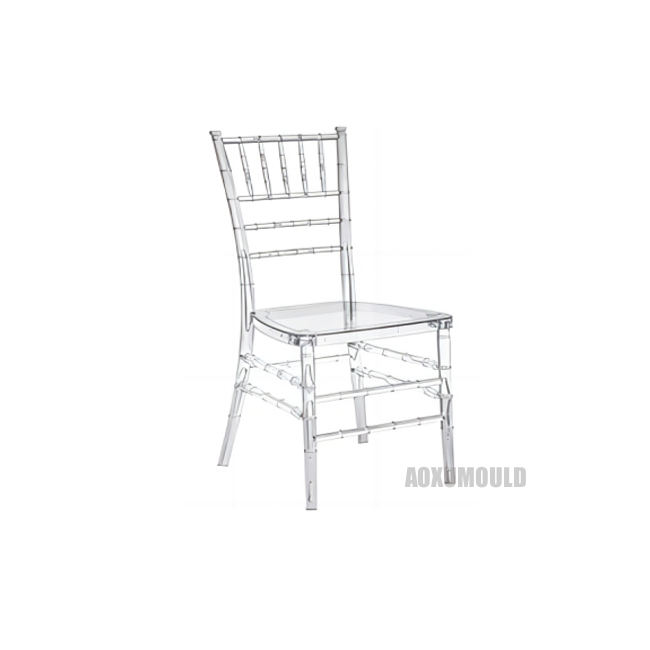
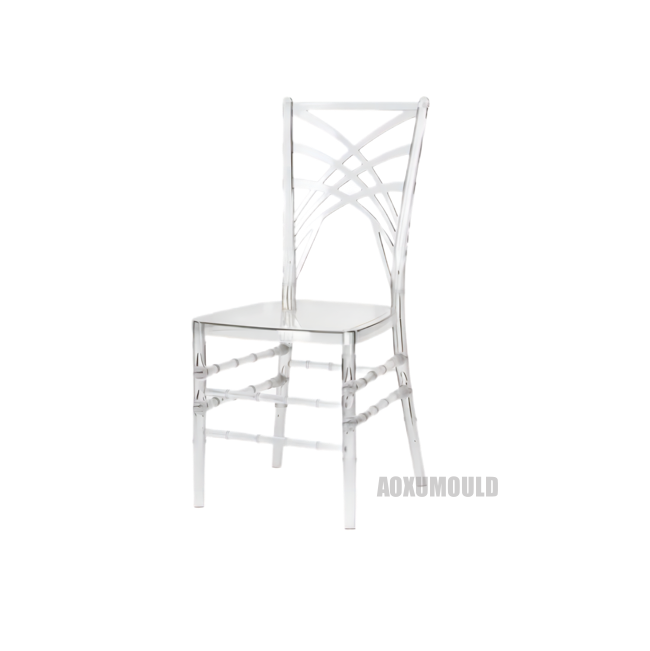
Plastični prozirni kalup stolice |
|
Proizvodni materijal |
Plastika, pp |
|
Veličina proizvoda |
405x405x900mm (uključuju kotače) |
| Težina proizvoda |
3,3kg |
|
Kalup materijal za šupljinu &. Srž |
718 |
| Baza za kalup | C45 |
|
NOS šupljine |
1 šupljina |
|
Sistem ubrizgavanja |
Hladni trkač\/vrući trkač |
|
Prikladan stroj za ubrizgavanje |
850T |
|
Veličina kalupa |
1150x810x810mm |
|
Život plijesni |
Više od 300, 000 |
|
Vrijeme isporuke |
50 dana |
ŠtoAponovnoTonCtumaDpotaknutiProblemiIn TonIodgajanjeMstarijeProcesPručniTransparentCdlaka?

Tijekom postupka ubrizgavanja plastičnih prozirnih stolica, uobičajeni problemi s oštećenjem su sljedeći:
Mjehurići: Mjehurići su jedan od uobičajenih problema s oštećenjem u procesu oblikovanja plastike. Mjehurići se obično pojavljuju unutar ili na površini proizvoda, što utječe na njegov ukupni izgled i kvalitetu. Razlozi za stvaranje mjehurića mogu biti u tome što je brzina ubrizgavanja prebrza ili je kvaliteta materijala loša.
2. Pukotine topline: Pukotine toplinske skupštine odnose se na nepravilne pukotine koje se pojavljuju na površini plastičnih stolica zbog pretjerano visokih temperatura ubrizgavanja kalupa ili neravnomjernog hlađenja. Pukotine toplinske skupštine mogu utjecati na estetski izgled i mehanička svojstva proizvoda.
3. Vodene valove: Vodene valove odnose se na valovite uzorke nalik vodenim valovima koji se pojavljuju na površini prozirnih plastičnih stolica. Formiranje vodenih pukotina obično je uzrokovano neravnim tlakom ubrizgavanja ili lošim kalupima, što utječe na kvalitetu izgleda proizvoda.
4. Bijeli traci: Bijeli pruzi odnose se na bijele pruge koje se pojavljuju na površini prozirnih plastičnih stolica, obično uzrokovanih razgradnjom plastičnih materijala ili trošenjem površine kalupa. Bijeli traci smanjit će transparentnost i ukupnu kvalitetu proizvoda.
5. Nesklađivanje: Nesklađivanje se odnosi na asimetriju ili neusklađivanje proizvoda, što je obično uzrokovano nerazumnim dizajnom plijesni ili neravnomjernom brzinom ubrizgavanja. Neispravljanje će utjecati na izgled i kvalitetu proizvoda.
Da biste izbjegli gore navedene nedostatke, mogu se poduzeti sljedeće mjere:
Optimizirajte plastični prozirni dizajn kalupa kalupa kako biste osigurali glatku površinu kalupa i smanjili pojavu valova vode i bijelih pruga.
2. Kontrolirajte temperaturu i brzinu ubrizgavanja kako biste spriječili stvaranje pukotina i mjehurića topline;
3. Podesite pritisak ubrizgavanja, ojačajte sustav hlađenja kalupa i smanjite pojavu neusklađenosti.
4. Odaberite visokokvalitetne prozirne plastične sirovine kako biste osigurali kvalitetu i prozirnost proizvoda.
Dizajn za proizvod &. Kalup

KojiRstrahotaMaterijskiSbiknuoBe ChosenFiliPručniTransparentCkosa, računaloOr pmma?
Plastične prozirne stolice uobičajena su vrsta namještaja u modernim domovima. Njihov prozirni dizajn ljudima daje svjež i svijetli osjećaj, čineći cijeli prostor prozirnijim i prostranim. Kada odaberete sirovine za plastične prozirne stolice, uobičajene su opcije PC (polikarbonat) i PMMA (polimetil metakrilat). Oboje imaju karakteristike visoke transparentnosti i dobre otpornosti na utjecaj, ali potrebno je uzeti u obzir različite čimbenike prilikom donošenja određenog izbora.
Prvo,PC je plastika otporna na visoku temperaturu s visokom snagom udara i dobrom prozirnošću, a ima i izvrsnu kemijsku otpornost. Stoga, kada ga treba koristiti u okruženjima s visokim temperaturama ili prilikama s visokim zahtjevima za čvrstoćom otpornosti na udarce, odabir PC-a jer je sirovina relativno prikladna opcija. Međutim, PMMA ima relativno lošu toplinsku otpornost. Za opću upotrebu kućanstva, temperaturna potreba nije vrlo visoka. Stoga, kada koristite transparentne stolice u svakodnevnom životu, odabir PMMA je također dobra opcija.
Drugo,PMMA ima bolju transparentnost i sjaj, što može predstavljati jasniji i svjetliji učinak. Stoga, pri odabiru sirovina, ako se više pažnje posveti transparentnosti i dobrom izgledu, PMMA se može odabrati kao sirovina.
Pored,Iz perspektive troškova, općenito govoreći, cijena PMMA je relativno niža, dok je cijena PC -a relativno veća. Stoga, kada je proračun ograničen, PMMA se može odabrati kao sirovina, što ne samo da može udovoljiti zahtjevima transparentnosti i snage udara, već i smanjuje troškove.
Sveukupno,Prilikom odabira između PC -a i PMMA kao sirovina za plastične transparentne stolice, više čimbenika poput okruženja upotrebe, zahtjeva, izgleda i troškova potrebno je sveobuhvatno razmotriti. Prilikom donošenja stvarnog izbora može se uspostaviti ravnoteža na temelju specifičnih potreba kako bi se postigao najbolji učinak. Nada se da gornja analiza može pružiti pomoć svima u odabiru sirovina za plastične prozirne stolice.
KakoTo RlakoDeterminTonDrazmotriti kutTonPručniTransparentCdlakaKalup?
Dizajn kuta demondiranja plastičnog prozirnog kalupa stolice od vitalnog je značaja za proizvodnju plastičnih proizvoda. Razumni dizajn kuta demondiranja ne samo da može osigurati kvalitetu proizvoda, već i poboljšati učinkovitost proizvodnje, smanjiti troškove i poboljšati konkurentnost poduzeća.
Plastična prozirna stolica proizvod je s izvrsnim izgledom i visokom prozirnošću. Stoga, prilikom dizajniranja kuta demondiranja kalupa, kvalitetu površine proizvoda treba uzeti u obzir. Odgovarajući kut demodiranja može spriječiti trenje između kalupa i površine proizvoda, smanjiti ogrebotine i oštećenja na površini proizvoda i osigurati da kvaliteta izgleda proizvoda dosegne najbolje. U međuvremenu, odgovarajući kut demodiranja također može smanjiti zatezanje deformacije tijekom lijevanja, osiguravajući točnost dimenziona i stabilnost proizvoda.
Dizajn kuta demondiranja kalupa za plastične prozirne stolice također je izravno povezan s učinkovitošću proizvodnje i troškovima proizvodnje. Premali kut demodiranja povećat će otpornost na trenje između kalupa i proizvoda, smanjiti učinkovitost proizvodnje i povećati potrošnju energije i troškove proizvodnje. Iako pretjerano veliki kut demodiranja može povećati brzinu demodiranja, on također može lako dovesti do problema s kvalitetom poput deformacije i promjene boje proizvoda nakon demondiranja. Stoga, razuman dizajn kuta demondiranja može povećati učinkovitost proizvodnje, smanjiti troškove proizvodnje i poboljšati konkurentnost poduzeća.
Kada proizvodi kalupe za prozirne stolice, moramo odrediti optimalni kut demodiranja na temelju karakteristika materijala i zahtjeva proizvoda. U normalnim okolnostima, preporučuje se kut prozirnog plastike demondiranja između 1 stupnja i 3 stupnja, što može učinkovito spriječiti stvaranje mjehurića i pora i osigurati prozirnost i sjaj površine proizvoda. Istodobno, faktori poput strukture kalupa i procesa formiranja također su potrebno uzeti u obzir, a kut demodiranja treba fleksibilno prilagoditi kako bi se osigurala stabilnost i kvaliteta proizvodnje proizvoda.
Plijesan isprobavanjePlastični prozirni kalup stolice
Paket &. Dostava

Komponente plijesni
Čelik od kalupa

Sustav vrućeg trkača

Standardni dijelovi

Povratne informacije kupaca

FAQ
>1. Što je plastični prozirni kalup stolice?
To je alat koji se koristi za proizvodnju plastičnih dijelova ubrizgavanjem plastike u šupljinu kalupa.
>2. Koji se materijali koriste za postavljanje plastičnog prozirnog kalupa?
Najčešći materijali koji se koriste za izradu injekcijskih kalupa su visokokvalitetni čelik, poput P20, 718, 2738, itd.
>3. Kakav je postupak izrade plastičnog prozirnog kalupa?
Proces izrade kalupa uključuje dizajn inženjerstva, strojne programiranje, izradu alata, testiranje kalupa i validaciju.
>4. Mogu li se plijesni prilagoditi određenim zahtjevima proizvoda?
Da, plijesni se mogu prilagoditi određenim zahtjevima proizvoda, ovisno o dizajnu i specifikacijama projekta.
>5. Koji su neki čimbenici koji trebaju uzeti u obzir prilikom izrade naših plastičnih kalupa?
Neki čimbenici koje treba uzeti u obzir prilikom izrade plastičnih kalupa uključuju dizajn proizvoda, odabir plastičnog materijala, odabir materijala o kalupu, kapacitet strojeva za ubrizgavanje, vrijeme hlađenja i potrebe za održavanjem kalupa.
>6. Koliko treba vremena da napravite jedan set plijesni?
Vrijeme potrebno za izradu plijesni može se razlikovati ovisno o složenosti i veličini kalupa.
Međutim, obično traje između 6 i 7 tjedana.
>7. Što se može učiniti kako bi se osigurala kvaliteta kalupa?
Kako bi se osigurala kvaliteta kalupa, pravilan dizajn i inženjering, visokokvalitetni materijali i strogi postupci kontrole kvalitete tijekom cijelog procesa izrade kalupa.
>8. Koliko dugo može trajati plijesan?
Životni vijek kalupa može varirati ovisno o kvaliteti kalupa, praksi održavanja i radnim uvjetima. Dobro održavan plijesan može trajati stotine tisuća ciklusa.
>9. Koje su prednosti izrade plastičnih kalupa za ubrizgavanje?
Neke prednosti izrade plastičnih kalupa uključuju brže vrijeme proizvodnje, niže troškove po jedinici, visoku točnost i mogućnost stvaranja složenih oblika i dizajna.
>10. Može li se plastični prozirni kalup stolica popraviti i održavati?
Da, može se popraviti i održavati kako bi se produžili svoj životni vijek. Redovito održavanje može spriječiti kvarove i osigurati dosljednu kvalitetu.


